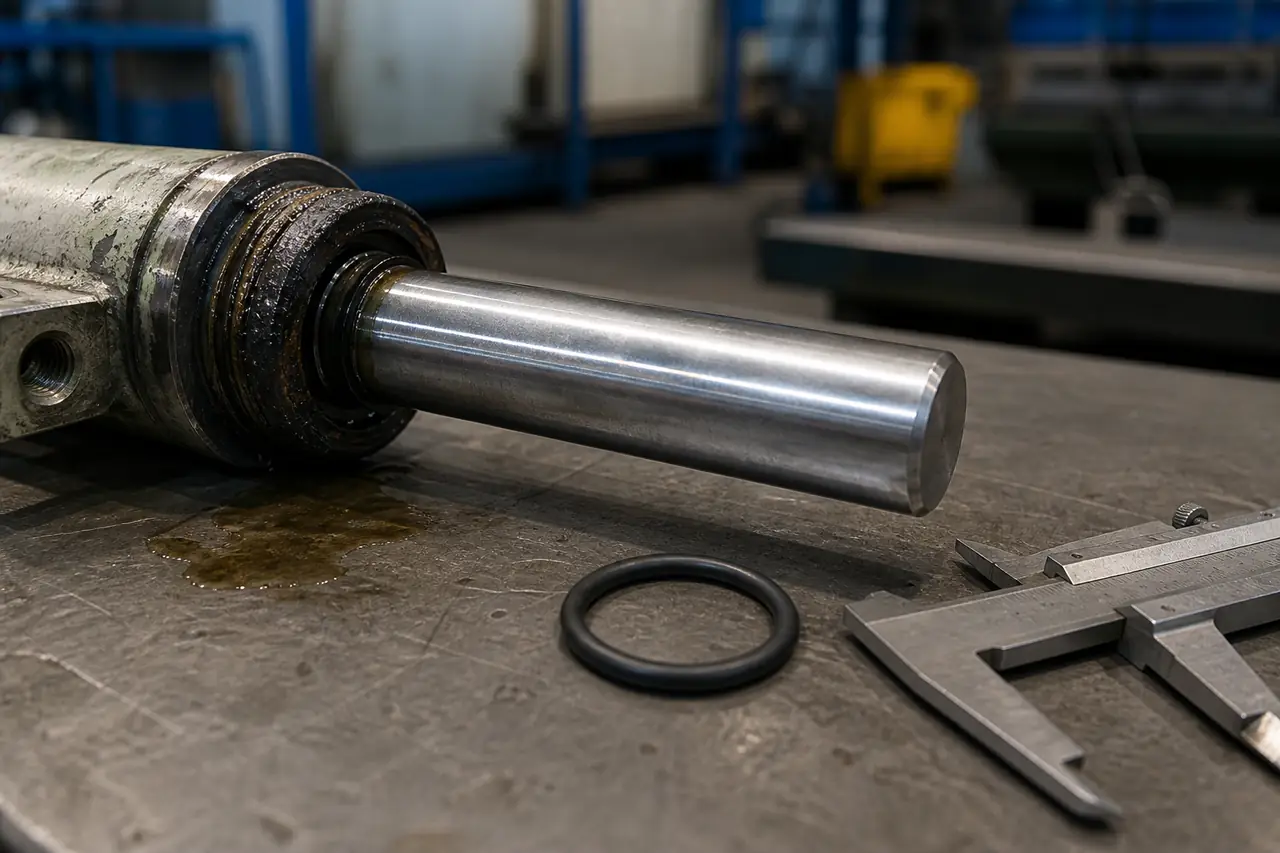
密封泄漏很少是偶然的,通常是几何、胶料和工况叠加。以下是我们在乌兹别克斯坦工厂样品上最常见的七个原因。
工作唇磨损。轴或活塞杆上的划痕切坏唇口,油以薄油膜渗出。轴已损伤时,新密封件也活不久:应先修复表面或改修理尺寸。
材料与介质不符。NBR在热蒸汽或溶剂中硬化开裂;EPDM在矿物油中溶胀。Viton更贵,但能扛烃类和高温。介质未写明时,“凭感觉”选型几乎总会错。
硬度不对。过软会在压力下挤入间隙;过硬贴不紧轴,唇口不贴合。液压件常用邵氏A 70–90,静密封垫片 50–70。数字要对照图纸和压力确认。
偏心、座孔椭圆、倒角毛刺。沟槽损坏或安装时切唇,尺寸再准也会漏。因此对磨损样品我们不仅量截面,还看配合痕迹。
启动干运转。没有油膜的油封唇口会在几分钟内烧损。这是工况,不是混炼缺陷。询价时说明是否预润滑、设备停机多久。
压力或温度峰值超过胶料能力。泵站短时峰值可能把密封套挤进间隙。经常出现峰值时应改型或加挡圈,而不是“装得更紧”。
库存老化。臭氧、日晒和高温会在安装前损坏零件。弯曲时表面开裂是典型迹象。橡胶件应密闭存放、避开直射光。
询价请提供泄漏照片、旧件或图纸、介质、温度、压力,若轴旋转还需转速。标准交期为确认后3–5个工作日;新模具通常10–14天。
ELASTIK FORM工程师按实际部件选型和选材,而不是目录里“最接近的尺寸”。电话:+998 90 944 99 40。